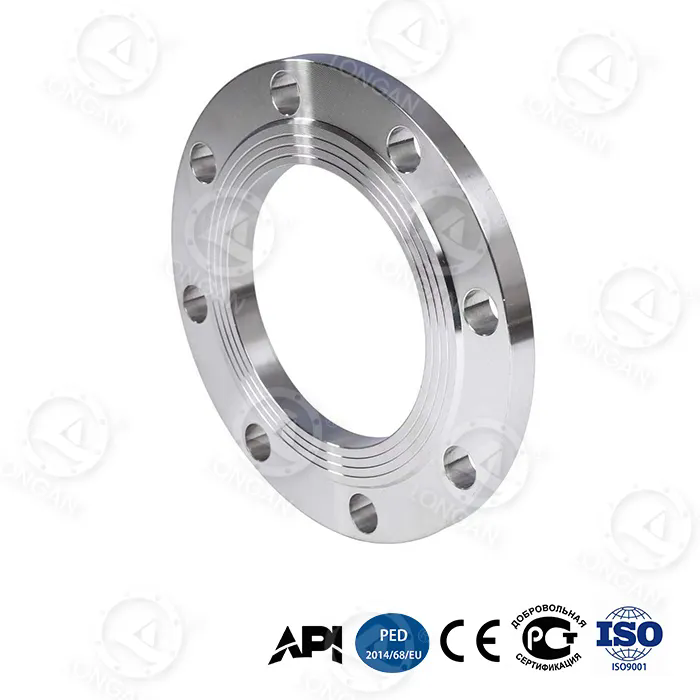
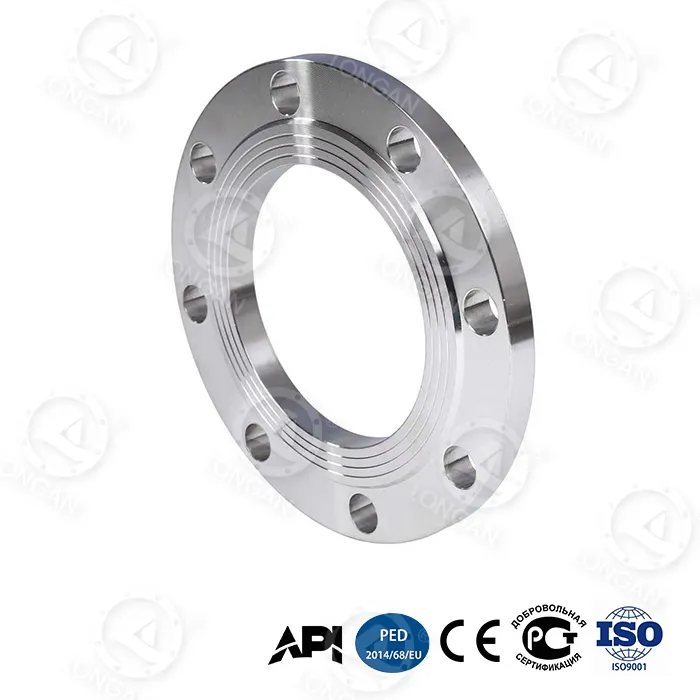
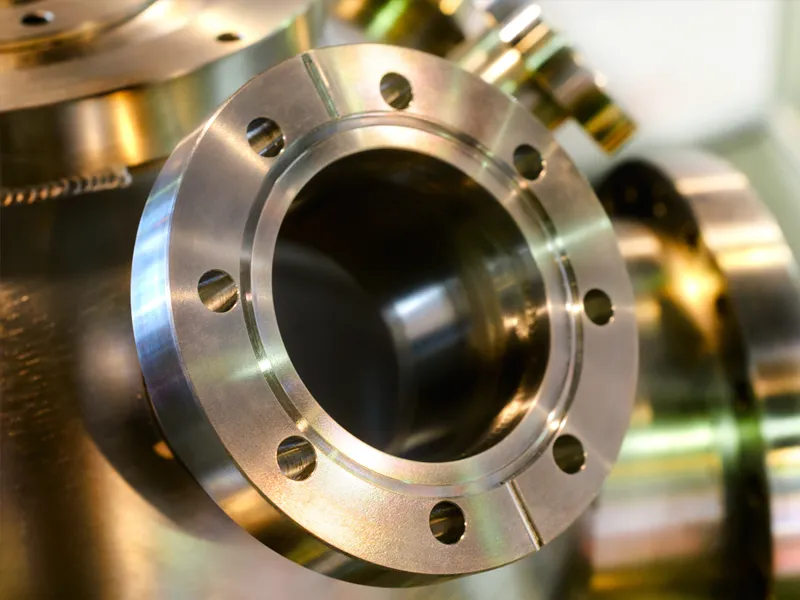
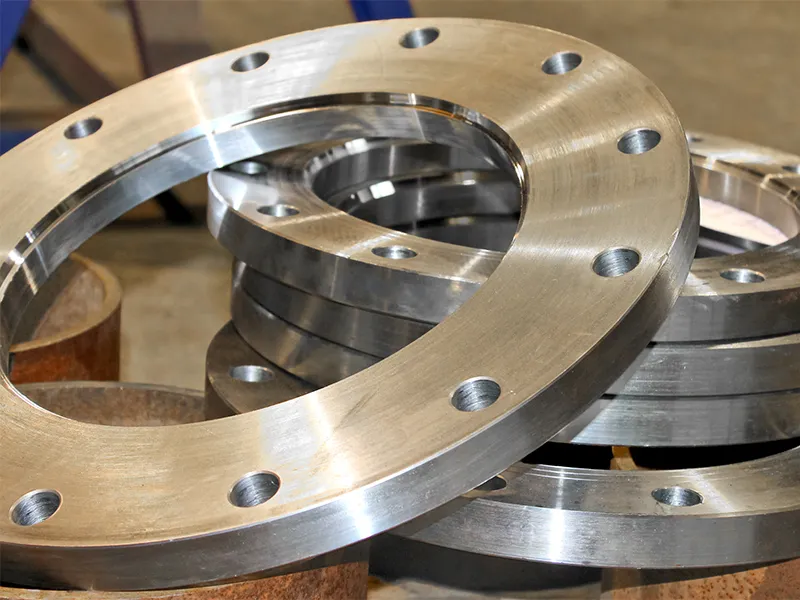
پیٹرو کیمیکل پلانٹ میں، ایک بولڈ فلیٹ فلینج کنکشن میں 100 بار سے زیادہ دباؤ اور 400 ° C سے زیادہ درجہ حرارت پر پروسیس فلو کا ہونا ضروری ہے۔ مہر کسی ایک جزو سے نہیں بلکہ ایک نظام کے ذریعے بنتی ہے: فلینج کے چہرے، گسکیٹ اور بولٹ۔ جب بولٹ کو سخت کیا جاتا ہے، تو وہ ایک کلیمپنگ فورس پیدا کرتے ہیں جو فلینج کے چہروں کے درمیان گسکیٹ کو دباتا ہے۔ گاسکیٹ، بدلے میں، فلینج کی سطحوں پر خوردبینی بے ضابطگیوں کو خراب اور بھرتا ہے، جس سے ایک رکاوٹ پیدا ہوتی ہے جو رساو کو روکتی ہے۔ یہ کافی آسان لگتا ہے۔ اس کے باوجود فلینج کا رساو صنعتی حادثات اور پیداواری نقصان کی سب سے عام وجوہات میں سے ایک ہے۔ وجہ یہ ہے کہ قابل بھروسہ مہر حاصل کرنے کے لیے بولٹ لوڈ، گاسکیٹ کمپریشن، اور فلینج کی سختی کے درست توازن کی ضرورت ہوتی ہے—ایک ایسا توازن جو آسانی سے غلط تنصیب، غلط بولٹ ٹارک، یا ناقص فلینج چہرے کے معیار سے متاثر ہوتا ہے۔
یہ سوال کہ کس طرح aفلیٹ flangeبولٹ کے ساتھ قابل اعتماد سگ ماہی حاصل کرتا ہے لہذا صرف بولٹ کو سخت کرنے کا معاملہ نہیں ہے جب تک کہ وہ سخت نہ ہوں۔ یہ انجینئرنگ کا معاملہ ہے۔ بولٹ کا بوجھ گاسکیٹ کو سیل کرنے کے لیے کافی کمپریس کرنے کے لیے کافی ہونا چاہیے، لیکن اتنا زیادہ نہیں کہ یہ گسکیٹ کو کچل دے یا بولٹ حاصل کرے۔ فلینج کے چہروں کو اتنا ہموار اور ہموار ہونا چاہیے کہ گسکیٹ کے مطابق ہو سکے، لیکن اتنا ہموار نہیں کہ گسکیٹ گرفت میں نہ آ سکے۔ یکساں بوجھ کی تقسیم کو یقینی بنانے کے لیے بولٹ کو ایک مخصوص ترتیب میں سخت کیا جانا چاہیے۔ اور پوری اسمبلی کو سیلنگ فورس کو کھوئے بغیر آپریٹنگ پریشر، درجہ حرارت اور تھرمل سائیکلنگ کو برداشت کرنے کے لیے ڈیزائن کیا جانا چاہیے۔ یہ مضمون ان عوامل میں سے ہر ایک کا تکنیکی تفصیل سے جائزہ لے گا، جو انجینئرز، دیکھ بھال کے پیشہ ور افراد، اور پروکیورمنٹ ماہرین کے لیے بولٹ فلیٹ فلینج سیلنگ کی جامع تفہیم فراہم کرے گا۔ پروینزو لونگان فلانج کمپنی، لمیٹڈہماری فیکٹری دو دہائیوں سے فلیٹ فلینجز تیار کر رہی ہے، اور ہم نے ان عوامل کی گہری سمجھ پیدا کر لی ہے جو سگ ماہی کی وشوسنییتا کا تعین کرتے ہیں۔
یہ سمجھنے کے لیے کہ فلیٹ فلانج قابل بھروسہ سگ ماہی کیسے حاصل کرتا ہے، ہمیں پہلے بولڈ جوائنٹ کی میکانکس کو سمجھنا چاہیے۔ جب بولٹ کو سخت کیا جاتا ہے، تو اسے لچکدار طور پر پھیلایا جاتا ہے۔ بولٹ اسپرنگ کی طرح کام کرتا ہے، اور بولٹ میں تناؤ ایک کلیمپنگ فورس بناتا ہے جو دو فلینج چہروں کو ایک ساتھ کھینچتا ہے۔ یہ کلیمپنگ فورس فلینج کے چہروں کے ذریعے گسکیٹ میں منتقل ہوتی ہے۔ گسکیٹ، جو فلینج سے زیادہ نرم مواد سے بنا ہے، کمپریسڈ ہے۔ جیسے ہی یہ سکیڑتا ہے، یہ خوردبینی وادیوں میں بہتا ہے اور فلینج کے چہرے پر خراشیں پڑتی ہیں، جس سے ایک مشکل راستہ بنتا ہے جس میں دباؤ والا سیال آسانی سے گھس نہیں سکتا۔ مہر اس وقت حاصل ہوتی ہے جب گسکیٹ کو ان بے ضابطگیوں کو بھرنے کے لیے کافی کمپریس کیا جاتا ہے اور جب گیسکٹ پر بقایا کمپریشن دباؤ سیال کے اندرونی دباؤ سے زیادہ ہوتا ہے۔
کلیدی اصول یہ ہے کہ گسکیٹ کو جوائنٹ کی سروس لائف کے دوران کمپریشن کی حالت میں برقرار رکھا جانا چاہیے۔ اگر کمپریشن تناؤ ایک اہم سطح سے نیچے گر جاتا ہے، تو مہر لیک ہو جائے گی۔ کمپریشن تناؤ کئی وجوہات کی بناء پر گر سکتا ہے۔ گسکیٹ وقت کے ساتھ آرام کر سکتی ہے، خاص طور پر بلند درجہ حرارت پر۔ نرمی یا کمپن کی وجہ سے بولٹ تناؤ کھو سکتے ہیں۔ تھرمل توسیع یا موڑنے کی وجہ سے فلینج کے چہرے الگ ہو سکتے ہیں۔ فلیٹ فلانج ڈیزائن کو ان تمام عوامل کا حساب دینا چاہیے۔ ایک موٹا، زیادہ سخت فلینج موڑنے کے خلاف مزاحمت کرے گا اور گسکیٹ پر زیادہ یکساں کمپریشن دباؤ کو برقرار رکھے گا۔ چھوٹے بولٹس کی ایک بڑی تعداد چھوٹی تعداد میں بڑے بولٹ کے مقابلے میں زیادہ یکساں کلیمپنگ فورس فراہم کرے گی۔ اور gasket کے مواد کو نرمی اور کیمیائی حملے کے خلاف مزاحمت کے لیے منتخب کیا جانا چاہیے۔
مندرجہ ذیل جدول ان کلیدی قوتوں اور عوامل کا خلاصہ کرتا ہے جو بولڈ فلیٹ فلینج سیل کی وشوسنییتا کا تعین کرتے ہیں۔
| عامل | تفصیل | سگ ماہی پر اثر |
| بولٹ ٹینشن | سخت ہونے پر بولٹ کا لچکدار اسٹریچ | کلیمپنگ فورس فراہم کرتا ہے جو گسکیٹ کو کمپریس کرتا ہے۔ |
| گسکیٹ کمپریشن | بولٹ بوجھ کے تحت گسکیٹ کی اخترتی | سطح کی بے قاعدگیوں کو بھرتا ہے اور مہر بناتا ہے۔ |
| فلانج کی سختی | بولٹ بوجھ کے نیچے موڑنے کے لئے فلانج کی مزاحمت | پورے چہرے پر یکساں گیسکٹ کمپریشن کو یقینی بناتا ہے۔ |
| گاسکیٹ ریلیکسیشن | وقت کے ساتھ کمپریشن تناؤ کا نقصان | سگ ماہی قوت کو کم کرتا ہے؛ کم سے کم کیا جانا چاہئے |
| تھرمل اثرات | بولٹ، فلینج، اور گسکیٹ کی تفریقی توسیع | بولٹ بوجھ کو بڑھا یا کم کر سکتا ہے۔ |
| اندرونی دباؤ | عمل کے سیال کی طرف سے لگائی جانے والی قوت | flanges کو الگ کرنے کے لئے جاتا ہے؛ بولٹ لوڈ کی طرف سے مقابلہ کیا جانا چاہئے |
وینزو لونگان فلانج کمپنی، لمیٹڈ میں، ہم ان عوامل کو بہتر بنانے کے لیے اپنے فلیٹ فلینجز کو ڈیزائن کرتے ہیں۔ ہمارے فلینجز اعلیٰ معیار کے سٹیل سے تیار کیے گئے ہیں اور مناسب فٹ اور لوڈ کی تقسیم کو یقینی بنانے کے لیے درست طول و عرض میں تیار کیے گئے ہیں۔ ہم بولٹ کے انتخاب، گسکیٹ کے انتخاب، اور سخت کرنے کے طریقہ کار کے بارے میں تکنیکی رہنمائی بھی فراہم کرتے ہیں تاکہ ہمارے صارفین کو ان کی مخصوص ایپلی کیشنز میں قابل اعتماد مہریں حاصل کرنے میں مدد ملے۔
بولٹ لوڈ ایک قابل اعتماد مہر حاصل کرنے میں واحد سب سے اہم متغیر ہے۔ اگر بولٹ کا بوجھ بہت کم ہے تو، گسکیٹ کو سیل کرنے کے لیے کافی کمپریس نہیں کیا جائے گا۔ اگر بولٹ کا بوجھ بہت زیادہ ہے تو، گسکیٹ کو کچل دیا جا سکتا ہے، بولٹ نکل سکتے ہیں، یا فلینج کو نقصان پہنچ سکتا ہے۔ ٹارگٹ بولٹ بوجھ کا تعین گاسکیٹ مینوفیکچرر کی سفارش سے کیا جاتا ہے، جو گسکیٹ کے مواد کے لیے کم سے کم اور زیادہ سے زیادہ کمپریشن تناؤ کی وضاحت کرتا ہے۔ اس تناؤ کو پھر بولٹ کے تھریڈ رگڑ اور جوائنٹ کی جیومیٹری کا استعمال کرتے ہوئے ٹارک ویلیو میں تبدیل کیا جاتا ہے۔ ٹارک تناؤ کا رشتہ فارمولے کے ذریعہ دیا گیا ہے: T = K × D × F، جہاں T ٹارک ہے، K نٹ فیکٹر ہے (ایک جہت کے بغیر گتانک جو رگڑ کا سبب بنتا ہے)، D برائے نام بولٹ قطر ہے، اور F مطلوبہ بولٹ تناؤ ہے۔
نٹ فیکٹر K ایک اہم لیکن اکثر غلط فہمی کا پیرامیٹر ہے۔ یہ دھاگوں کی چکنا کرنے، بولٹ اور نٹ کی سطح کی تکمیل، اور کسی کوٹنگز کی موجودگی پر منحصر ہے۔ چکنا سٹیل بولٹ کے لیے K کے لیے ایک عام قدر 0.2 ہے، لیکن حالات کے لحاظ سے یہ 0.1 سے 0.3 تک ہو سکتی ہے۔ اس کا مطلب ہے کہ ایک ہی ٹارک ویلیو بولٹ ٹینشن پیدا کر سکتی ہے جو تین کے فیکٹر سے مختلف ہوتی ہے۔ یہی وجہ ہے کہ اکیلے ٹارک ہی بولٹ لوڈ کا قابل اعتماد اشارے نہیں ہے۔ اہم ایپلی کیشنز کے لیے، انجینئرز زیادہ درست طریقے استعمال کرتے ہیں جیسے بولٹ کی لمبائی کی پیمائش یا براہ راست تناؤ کے اشارے۔ نیچے دی گئی جدول عام بولٹ سائز اور گسکیٹ کے مواد کے لیے مخصوص ٹارک ویلیوز فراہم کرتی ہے۔
| بولٹ کا سائز | گاسکیٹ کی قسم | ٹارگٹ بولٹ اسٹریس (MPa) | تجویز کردہ ٹارک (Nm) | نٹ فیکٹر (K) |
| ایم 16 | ربڑ | 30 - 50 | 80 - 120 | 0.20 |
| ایم 16 | پی ٹی ایف ای | 40 - 60 | 100 - 150 | 0.20 |
| M20 | سرپل زخم | 60 - 80 | 200 - 280 | 0.18 |
| ایم 24 | سرپل زخم | 60 - 80 | 350 - 480 | 0.18 |
| ایم 24 | دھاتی جیکٹ | 80 - 120 | 450 - 650 | 0.16 |
ہماری فیکٹری میں، ہم اپنے صارفین کو ہر فلیٹ فلینج کے لیے جو ہم تیار کرتے ہیں ان کے لیے ٹارک کی تفصیلی وضاحتیں فراہم کرتے ہیں۔ یہ وضاحتیں فلینج کے طول و عرض، بولٹ کے سائز اور مواد، گسکیٹ کی قسم، اور آپریٹنگ حالات پر مبنی ہیں۔ ہم کیلیبریٹڈ ٹارک رنچوں کے استعمال اور دوسرے طریقہ کا استعمال کرتے ہوئے بولٹ کے تناؤ کی تصدیق کی بھی سفارش کرتے ہیں، جیسے کہ مائکرو میٹر سے بولٹ کی لمبائی کی پیمائش کرنا یا الٹراسونک بولٹ ٹینشن میٹر کا استعمال۔ اہم ایپلی کیشنز میں قابل اعتماد سگ ماہی کے حصول کے لیے بولٹ لوڈ کنٹرول کے لیے یہ سخت طریقہ ضروری ہے۔
گسکیٹ وہ جزو ہے جو دراصل ایک بولڈ فلیٹ فلینج کنکشن میں سیل بناتا ہے۔ یہ ایک دبانے والا مواد ہے جو فلینج کے چہروں کے درمیان نچوڑا جاتا ہے۔ گسکیٹ اتنا نرم ہونا چاہیے کہ وہ فلینج چہروں کی سطح کی بے قاعدگیوں کے مطابق ہو، لیکن اندرونی دباؤ اور عمل کے سیال کے کیمیائی حملے کو برداشت کرنے کے لیے کافی مضبوط ہو۔ یہ وقت کے ساتھ اور تھرمل سائیکلنگ کے تحت اپنے کمپریشن تناؤ کو برقرار رکھنے کے لیے کافی لچکدار بھی ہونا چاہیے۔ کوئی واحد گسکیٹ مواد نہیں ہے جو تمام ایپلی کیشنز کے لیے موزوں ہو۔ گسکیٹ کے مواد کا انتخاب مخصوص ایپلی کیشن کے درجہ حرارت، دباؤ اور کیمیائی مطابقت کی ضروریات پر منحصر ہے۔
فلیٹ فلینجز کے لیے سب سے عام گسکیٹ مواد ربڑ، پی ٹی ایف ای، سرپل زخم، اور دھاتی جیکٹ ہیں۔ ربڑ کی گسکیٹ کم دباؤ، کم درجہ حرارت کی ایپلی کیشنز، جیسے پانی اور ہوا کی لائنوں میں استعمال ہوتی ہیں۔ PTFE گسکیٹ کیمیائی ایپلی کیشنز میں استعمال ہوتے ہیں جہاں جارحانہ سیالوں کے خلاف مزاحمت کی ضرورت ہوتی ہے۔ سرپل زخم گسکیٹ ہائی پریشر، اعلی درجہ حرارت کی ایپلی کیشنز، جیسے بھاپ اور ہائیڈرو کاربن لائنوں میں استعمال ہوتے ہیں. دھاتی جیکٹ والے گسکیٹ سب سے زیادہ مطالبہ کرنے والی ایپلی کیشنز میں استعمال ہوتے ہیں، جہاں درجہ حرارت اور دباؤ کے خلاف مزاحمت کی اعلی ترین سطح کی ضرورت ہوتی ہے۔ نیچے دی گئی جدول ان گسکیٹ مواد کی کلیدی خصوصیات کا موازنہ کرتی ہے۔
| گسکیٹ کا مواد | زیادہ سے زیادہ درجہ حرارت (°C) | زیادہ سے زیادہ دباؤ (بار) | کیمیائی مزاحمت | عام درخواست |
| ربڑ (NBR) | 100 | 16 | اچھا (پانی، تیل) | پانی، ہوا، کم دباؤ والی بھاپ |
| پی ٹی ایف ای | 260 | 40 | بہترین | کیمیائی پروسیسنگ، خوراک |
| سرپل زخم | 500 | 100 | بہت اچھا | بھاپ، ہائیڈرو کاربن، ہائی پریشر |
| دھاتی جیکٹ | 600 | 150 | بہترین | اعلی درجہ حرارت، ہائی پریشر |
وینزو لونگان فلانج کمپنی، لمیٹڈ میں، ہم گاسکیٹ تیار نہیں کرتے ہیں، لیکن ہم اپنے صارفین کے ساتھ مل کر کام کرتے ہیں تاکہ اس بات کو یقینی بنایا جا سکے کہ وہ جو گسکیٹ منتخب کرتے ہیں وہ ہمارے فلیٹ فلانجز کے ساتھ مطابقت رکھتا ہے۔ ہم تفصیلی فلینج چہرے کے طول و عرض فراہم کرتے ہیں، بشمول چہرے کی اونچائی اور سطح کی تکمیل، جو مناسب گسکیٹ بیٹھنے کے لیے اہم ہیں۔ ہم گاسکیٹ بنانے والے کی سفارشات کی بنیاد پر گسکیٹ کمپریشن اسٹریس اور بولٹ ٹارک کے بارے میں رہنمائی بھی فراہم کرتے ہیں۔ ہمارا مقصد اس بات کو یقینی بنانا ہے کہ پورا بولڈ جوائنٹ سسٹم — فلینج، گسکیٹ، اور بولٹ— ایک قابل اعتماد مہر حاصل کرنے کے لیے مل کر کام کریں۔
فلینج چہرے کی سطح کی تکمیل ایک اہم پیرامیٹر ہے جسے اکثر نظر انداز کیا جاتا ہے۔ گسکیٹ کو سیل بنانے کے لیے فلینج کے چہرے کی سطح کی بے قاعدگیوں کے مطابق ہونا چاہیے۔ اگر سطح بہت کھردری ہے تو، گسکیٹ گہری وادیوں کو بھرنے کے قابل نہیں ہوسکتا ہے، اور رساو کا راستہ رہ سکتا ہے۔ اگر سطح بہت ہموار ہے تو، گسکیٹ سطح کو پکڑنے کے قابل نہیں ہوسکتا ہے، اور یہ دباؤ میں پھسل سکتا ہے یا باہر نکل سکتا ہے۔ بہترین سطح کی تکمیل ان دو انتہاؤں کے درمیان توازن ہے۔ زیادہ تر گسکیٹ کے مواد کے لیے، Ra 3.2 سے 6.3 مائکرو میٹر کی سطح کی کھردری کی سفارش کی جاتی ہے۔ یہ عام طور پر فلینج کے چہرے کو سیریٹڈ یا سنٹرک گروو پیٹرن کے ساتھ مشینی کرکے حاصل کیا جاتا ہے، جسے "فونوگرافک" فنش کہا جاتا ہے۔
فونوگرافک فنش کو ASME B16.5 اور EN 1092-1 جیسے معیارات میں بیان کیا گیا ہے۔ فنش ایک ایسے آلے کے ذریعہ تیار کیا گیا ہے جو فلینج کے چہرے پر ایک مسلسل سرپل نالی کو کاٹتا ہے۔ مطلوبہ کھردری کو حاصل کرنے کے لیے نالی کی گہرائی اور وقفہ کاری کو کنٹرول کیا جاتا ہے۔ نالی کا نمونہ ریزوں اور وادیوں کا ایک سلسلہ فراہم کرتا ہے جسے گسکیٹ گرفت میں لے سکتا ہے۔ یہ گرفت گسکیٹ کو اندرونی دباؤ سے اڑانے سے روکتی ہے اور تھرمل سائیکلنگ کے تحت سیل کو برقرار رکھنے میں مدد دیتی ہے۔ نیچے دی گئی جدول مختلف گسکیٹ مواد کے لیے تجویز کردہ سطح کی تکمیل فراہم کرتی ہے۔
| گسکیٹ کا مواد | تجویز کردہ سطح کی کھردری (Ra, µm) | ختم کی قسم |
| ربڑ | 3.2 - 6.3 | فونوگرافک (مرتکز یا سیرت شدہ) |
| پی ٹی ایف ای | 1.6 - 3.2 | فونوگرافک یا ہموار |
| سرپل زخم | 3.2 - 6.3 | فونوگرافک |
| دھاتی جیکٹ | 3.2 - 6.3 | فونوگرافک |
ہماری فیکٹری میں، ہم اپنے تمام فلیٹ فلینج کے چہروں کو مخصوص سطح پر مکمل کرنے کے لیے CNC لیتھز کا استعمال کرتے ہوئے درست ٹولنگ کے ساتھ مشین بناتے ہیں۔ ہم ایک پروفائلومیٹر کا استعمال کرتے ہوئے سطح کی تکمیل کی تصدیق کرتے ہیں اور اپنے کوالٹی کنٹرول دستاویزات میں نتائج کو ریکارڈ کرتے ہیں۔ یہ اس بات کو یقینی بناتا ہے کہ ہم جو بھی فلیٹ فلینج تیار کرتے ہیں وہ گسکیٹ کے بیٹھنے کے لیے بہترین سطح فراہم کرتا ہے۔ ہم گسکیٹ کی مختلف اقسام اور ایپلی کیشنز کی ضروریات کو پورا کرنے کے لیے ہموار فنش، سیرٹیڈ فنش، اور رنگ جوائنٹ فنش سمیت چہرے کے فنشز کی ایک رینج بھی پیش کرتے ہیں۔
بولٹ سخت کرنے کی ترتیب ایک قابل اعتماد مہر حاصل کرنے میں ایک اور اہم عنصر ہے۔ اگر بولٹ کو ایک وقت میں ایک بے ترتیب ترتیب میں سخت کیا جاتا ہے، تو فلینج مسخ ہو جائے گا، اور گسکیٹ کمپریشن ناہموار ہو جائے گا۔ یہ ایک لیک کی قیادت کر سکتا ہے، یہاں تک کہ اگر حتمی ٹارک اقدار درست ہیں. درست طریقہ یہ ہے کہ بولٹ کو ستارے یا کراس پیٹرن میں، متعدد پاسوں میں سخت کریں۔ پہلا پاس کم ٹارک والا پاس ہونا چاہیے (عام طور پر حتمی ٹارک کا 30%) تاکہ گسکیٹ کو سیٹ کیا جا سکے اور فلینجز کو سیدھ میں لایا جا سکے۔ دوسرا پاس درمیانی ٹارک پاس ہونا چاہئے (عام طور پر حتمی ٹارک کا 60٪)۔ فائنل پاس مکمل ٹارک پر ہونا چاہیے، دوبارہ اسٹار پیٹرن میں۔ یہ بتدریج، یکساں سختی اس بات کو یقینی بناتی ہے کہ گسکیٹ یکساں طور پر کمپریس ہو اور فلینج کے چہرے متوازی رہیں۔
پاسز کی تعداد اور مخصوص ٹارک ویلیوز کا انحصار فلینج کے سائز، بولٹ کی تعداد اور گسکیٹ کے مواد پر ہوتا ہے۔ بہت سے بولٹ والے بڑے فلینجز کے لیے، تین یا چار پاسز درکار ہو سکتے ہیں۔ چھوٹے فلینجز کے لیے، دو پاس کافی ہو سکتے ہیں۔ نیچے دی گئی جدول بولٹ کو سخت کرنے کے سلسلے کے لیے ایک عمومی رہنما خطوط فراہم کرتی ہے۔
| فلینج کا سائز | بولٹ کی تعداد | تجویز کردہ پاسز | ٹارک پیٹرن |
| DN50 - DN100 | 4 - 8 | 2 | سٹار پیٹرن |
| DN150 - DN300 | 8 - 12 | 3 | سٹار پیٹرن |
| DN350 - DN600 | 12 - 20 | 3 - 4 | سٹار پیٹرن |
| > DN600 | > 20 | 4+ | سٹار پیٹرن، ایک سے زیادہ مراحل |
کوالٹی کنٹرول اس بات کو یقینی بنانے کے لیے ضروری ہے کہ سختی کے طریقہ کار کو صحیح طریقے سے انجام دیا گیا ہو۔ فائنل ٹارک پاس کے بعد، ایک قابل انسپکٹر کو ہر بولٹ پر کیلیبریٹڈ ٹارک رینچ کا استعمال کرتے ہوئے ٹارک کی تصدیق کرنی چاہیے۔ انسپکٹر کو فریم کے ارد گرد کئی پوائنٹس پر فلینج کے چہروں کے درمیان خلا کو بھی چیک کرنا چاہئے تاکہ یہ یقینی بنایا جا سکے کہ فلینجز متوازی ہیں۔ اگر خلا ناہموار ہے تو بولٹ کو ڈھیلے کر دینا چاہیے اور سخت کرنے کے طریقہ کار کو دہرانا چاہیے۔ Wenzhou Longan Flange Co., Ltd. میں، ہم اپنے صارفین کو ہر فلیٹ فلینج کے لیے تنصیب کی تفصیلی ہدایات اور ٹارک کی وضاحتیں فراہم کرتے ہیں۔ ہم اپنے صارفین کو ان کی اہم ایپلی کیشنز میں قابل اعتماد مہریں حاصل کرنے میں مدد کے لیے سائٹ پر تربیت اور تکنیکی مدد بھی پیش کرتے ہیں۔
سوال 1: فلیٹ فلانج کے لیے صحیح بولٹ ٹارک کیا ہے؟
جواب: درست بولٹ ٹارک کا انحصار بولٹ کے سائز، بولٹ میٹریل، گسکیٹ میٹریل اور آپریٹنگ حالات پر ہوتا ہے۔ یہ عام طور پر گسکیٹ بنانے والے کے ذریعہ بیان کیا جاتا ہے یا فارمولہ T = K × D × F کا استعمال کرتے ہوئے حساب کیا جاتا ہے، جہاں K نٹ فیکٹر ہے، D بولٹ کا قطر ہے، اور F ہدف بولٹ تناؤ ہے۔ ہم Wenzhou Longan Flange Co., Ltd میں تیار کردہ ہر فلیٹ فلینج کے لیے ٹارک کی تفصیلی وضاحتیں فراہم کرتے ہیں۔ کیلیبریٹڈ ٹارک رینچ کا استعمال کرنا اور سخت کرنے کی تجویز کردہ ترتیب پر عمل کرنا ضروری ہے۔
سوال 2: بولٹ کو مخصوص ٹارک پر سخت کرنے کے بعد بھی میرا فلیٹ فلانج کیوں لیک ہوتا ہے؟
جواب: اس کی کئی ممکنہ وجوہات ہیں۔ گسکیٹ کو نقصان پہنچا یا غلط مواد کا ہوسکتا ہے۔ فلینج کے چہروں کو نقصان پہنچایا جا سکتا ہے یا ان کی سطح غلط ہو سکتی ہے۔ بولٹ آلودہ ہو سکتے ہیں یا غلط طریقے سے چکنا ہو سکتے ہیں، جس کے نتیجے میں نٹ فیکٹر ہو سکتا ہے جو فرض کی گئی قدر سے مختلف ہو۔ flanges متوازی نہیں ہو سکتا. یا آپریٹنگ حالات گسکیٹ کے دباؤ یا درجہ حرارت کی درجہ بندی سے تجاوز کر سکتے ہیں۔ تمام اجزاء کا مکمل معائنہ اور تنصیب کے طریقہ کار کا جائزہ بنیادی وجہ کی شناخت کے لیے ضروری ہے۔
سوال 3: ابھرے ہوئے چہرے اور چپٹے چہرے کے فلینج میں کیا فرق ہے؟
جواب: ایک ابھرے ہوئے چہرے کے فلینج کے چہرے پر ایک چھوٹی سی ابھری ہوئی انگوٹھی ہوتی ہے، جب کہ چپٹے چہرے کے فلینج کا چہرہ مکمل طور پر چپٹا ہوتا ہے۔ ابھرے ہوئے چہرے کو بولٹ کے بوجھ کو گسکیٹ پر مرکوز کرنے کے لیے ڈیزائن کیا گیا ہے، جس سے سگ ماہی کے دباؤ میں اضافہ ہوتا ہے۔ فلیٹ فیس فلینجز پورے چہرے والے گسکیٹ کے ساتھ استعمال ہوتے ہیں اور کم پریشر والے ایپلی کیشنز اور کاسٹ آئرن یا پلاسٹک فلینجز کے ساتھ استعمال ہوتے ہیں۔ انتخاب کا انحصار درخواست اور میٹنگ فلانج پر ہوتا ہے۔
سوال 4: فلیٹ فلینج بولٹ کو کتنی بار دوبارہ سخت کیا جانا چاہئے؟
جواب: فلیٹ فلینج بولٹ کو آپریشن کے ابتدائی 24 گھنٹوں کے بعد دوبارہ سخت کیا جانا چاہئے، خاص طور پر اعلی درجہ حرارت والے ایپلی کیشنز میں جہاں تھرمل توسیع اور گیس کی نرمی بولٹ کے بوجھ میں کمی کا سبب بن سکتی ہے۔ اس کے بعد، دوبارہ سختی عام طور پر طے شدہ دیکھ بھال کے وقفوں کے دوران کی جاتی ہے، جیسے سالانہ بند۔ تعدد کا انحصار درخواست کی نازکیت اور آپریٹنگ حالات پر ہے۔ لیک کے لیے باقاعدہ معائنہ کی بھی سفارش کی جاتی ہے۔
سوال 5: زیادہ سے زیادہ دباؤ کیا ہے جسے فلیٹ فلینج سیل کر سکتا ہے؟
جواب: فلیٹ فلانج جس زیادہ سے زیادہ دباؤ کو سیل کر سکتا ہے اس کا انحصار فلینج کی درجہ بندی، گسکیٹ کے مواد اور بولٹ کے بوجھ پر ہوتا ہے۔ مثال کے طور پر، ایک سرپل زخم کی گسکیٹ کے ساتھ کلاس 150 فلیٹ فلینج محیطی درجہ حرارت پر 20 بار تک سیل کر سکتا ہے۔ کلاس 300 فلینج 50 بار تک سیل کر سکتا ہے۔ زیادہ دباؤ کے لیے اعلی فلینج کی درجہ بندی اور زیادہ مضبوط گسکیٹ مواد کی ضرورت ہوتی ہے۔ ہماری فیکٹری میں، ہم مختلف ایپلی کیشنز کی ضروریات کو پورا کرنے کے لیے پریشر کلاسز کی ایک رینج میں فلیٹ فلینج تیار کرتے ہیں۔
بولڈ فلیٹ فلینج کے ساتھ قابل اعتماد مہر حاصل کرنا سسٹم انجینئرنگ کا چیلنج ہے۔ اس کے لیے بولٹ لوڈ، گسکیٹ کمپریشن، فلینج کی سختی، اور سطح کی تکمیل کے درست امتزاج کی ضرورت ہوتی ہے۔ ان عوامل میں سے ہر ایک کو احتیاط سے متعین اور کنٹرول کیا جانا چاہیے تاکہ یہ یقینی بنایا جا سکے کہ گسکیٹ جوائنٹ کی سروس لائف کے دوران کمپریشن کی حالت میں رہے۔ بولٹ کا بوجھ گاسکیٹ کو کمپریس کرنے کے لیے کافی ہونا چاہیے، لیکن اتنا زیادہ نہیں کہ یہ گسکیٹ یا فلینج کو نقصان پہنچائے۔ گسکیٹ کو عمل کے سیال کے ساتھ ہم آہنگ ہونا چاہئے اور آپریٹنگ درجہ حرارت اور دباؤ کو برداشت کرنے کے قابل ہونا چاہئے۔ فلینج کے چہرے فلیٹ ہونے چاہئیں اور گسکیٹ کے موافق ہونے اور گرفت میں آنے کے لیے ان کی سطح کا درست ہونا ضروری ہے۔ اور یکساں بوجھ کی تقسیم کو یقینی بنانے کے لیے بولٹ کو صحیح ترتیب میں سخت کیا جانا چاہیے۔ Wenzhou Longan Flange Co., Ltd. میں، ہماری فیکٹری دو دہائیوں سے فلیٹ فلینجز تیار کر رہی ہے، اور ہم نے ان عوامل کے بارے میں گہری سمجھ پیدا کر لی ہے۔ ہمارے فلینجز درست فٹ اور لوڈ کی تقسیم کو یقینی بنانے کے لیے درست طریقے سے مشینی ہیں، اور ہم اپنے صارفین کو وہ تکنیکی مدد فراہم کرتے ہیں جس کی انہیں قابل اعتماد مہریں حاصل کرنے کی ضرورت ہوتی ہے۔
چاہے آپ نیا پائپنگ سسٹم ڈیزائن کر رہے ہوں یا موجودہ سسٹم کو برقرار رکھ رہے ہوں، ہم آپ کو فلیٹ فلینج کی ضروریات پر بات کرنے کے لیے ہم سے رابطہ کرنے کی دعوت دیتے ہیں۔ ہماری انجینئرز کی ٹیم آپ کی درخواست کے لیے صحیح فلینج کا انتخاب کرنے، ٹارک کی وضاحتیں فراہم کرنے، اور گسکیٹ کے انتخاب اور تنصیب کے بارے میں رہنمائی پیش کرنے میں آپ کی مدد کر سکتی ہے۔ ہم اپنے صارفین کو اعلیٰ ترین معیار کی مصنوعات اور بہترین ممکنہ سروس فراہم کرنے کے لیے پرعزم ہیں۔
Wenzhou Longan Flange Co., Ltd سے آج ہی رابطہ کریں۔اپنی فلیٹ فلینج کی ضروریات پر تبادلہ خیال کرنے اور یہ دریافت کرنے کے لیے کہ ہماری مصنوعات آپ کی اہم ایپلی کیشنز میں قابل اعتماد سیلنگ حاصل کرنے میں کس طرح مدد کر سکتی ہیں۔
TradeManager
Skype
VKontakte